Obróbka aluminium wymaga narzędzia o odpowiednio dobranej geometrii. Przypadkowy frez do metalu może powodować przyklejanie się wiórów, przegrzewanie materiału, pogorszenie jakości powierzchni, a nawet uszkodzenie narzędzia lub obrabianego elementu.
Porównaj frezy z naszej oferty
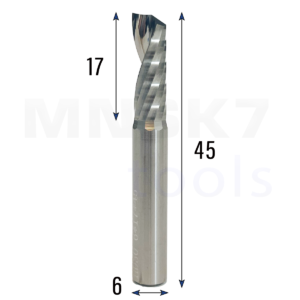
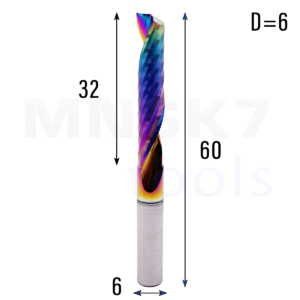
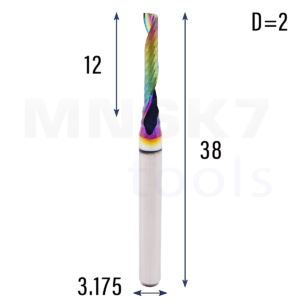
Spis treści — wybierz temat
- Dlaczego aluminium wymaga specjalnego frezu?
- Czym charakteryzują się frezy do aluminium?
- Frez jednopiórowy do aluminium
- Frezy dwu- i trzypiórowe
- Frezy VHM do aluminium
- Czy powłoka DLC sprawdza się podczas frezowania aluminium?
- Jak dobrać średnicę frezu?
- Długość części roboczej i wysięg frezu
- Jak dobrać parametry frezowania aluminium?
- Chłodzenie i usuwanie wiórów
- Strategie obróbki aluminium na CNC
- Najczęstsze błędy podczas frezowania aluminium
- Jaki frez do aluminium wybrać?
- Najczęściej zadawane pytania
- Podsumowanie
Dobre frezy do aluminium mają ostre krawędzie tnące, duże przestrzenie między ostrzami oraz gładkie rowki wiórowe. Taka konstrukcja ułatwia szybkie usuwanie wiórów i ogranicza powstawanie narostu na krawędzi tnącej.
W tym poradniku wyjaśniamy, czym frezy do aluminium różnią się od standardowych frezów do stali, kiedy wybrać frez jedno-, dwu- lub trzypiórowy oraz na co zwrócić uwagę podczas ustawiania obróbki CNC.
Dlaczego aluminium wymaga specjalnego frezu?
Aluminium jest stosunkowo miękkim, ale jednocześnie ciągliwym materiałem. Podczas frezowania powstają długie i lepkie wióry, które mogą przywierać do powierzchni narzędzia.
Jeżeli wióry nie są sprawnie usuwane ze strefy obróbki, mogą wystąpić następujące problemy:
- powstawanie narostu na ostrzu;
- wzrost temperatury frezu i materiału;
- zapychanie rowków wiórowych;
- pogorszenie jakości powierzchni;
- nierówne krawędzie i zadziory;
- wzrost obciążenia wrzeciona;
- pęknięcie frezu, szczególnie przy małych średnicach.
Dlatego frez przeznaczony do aluminium powinien nie tylko przecinać materiał, lecz także szybko odprowadzać powstające wióry.
Czym charakteryzują się frezy do aluminium?
Najważniejszą cechą dobrego frezu do aluminium jest geometria dopasowana do materiałów miękkich i ciągliwych.
Ostre krawędzie tnące
Krawędź frezu powinna być bardzo ostra. Pozwala to przecinać materiał przy mniejszym oporze i ogranicza zgniatanie aluminium. Tępa krawędź zwiększa temperaturę, pozostawia zadziory i sprzyja przyklejaniu się wiórów.
Duże rowki wiórowe
Frezy do aluminium mają zazwyczaj mniej ostrzy niż narzędzia przeznaczone do obróbki stali. Dzięki temu pomiędzy ostrzami pozostaje więcej miejsca na odprowadzanie wiórów.
Jest to szczególnie ważne podczas:
- wykonywania głębokich rowków;
- frezowania kieszeni;
- obróbki z dużym zagłębieniem;
- pracy na maszynach z ograniczonym chłodzeniem.
Polerowana powierzchnia rowków
Gładkie, polerowane rowki zmniejszają tarcie i utrudniają przywieranie aluminium do narzędzia. Wióry łatwiej przemieszczają się wzdłuż spirali i opuszczają strefę skrawania.
Dodatni kąt natarcia
Geometria z dodatnim kątem natarcia zapewnia łagodniejsze wejście ostrza w materiał. Frez pracuje z mniejszym oporem, co jest korzystne zarówno dla przemysłowych centrów obróbczych, jak i lżejszych frezarek CNC.
Frez jednopiórowy do aluminium
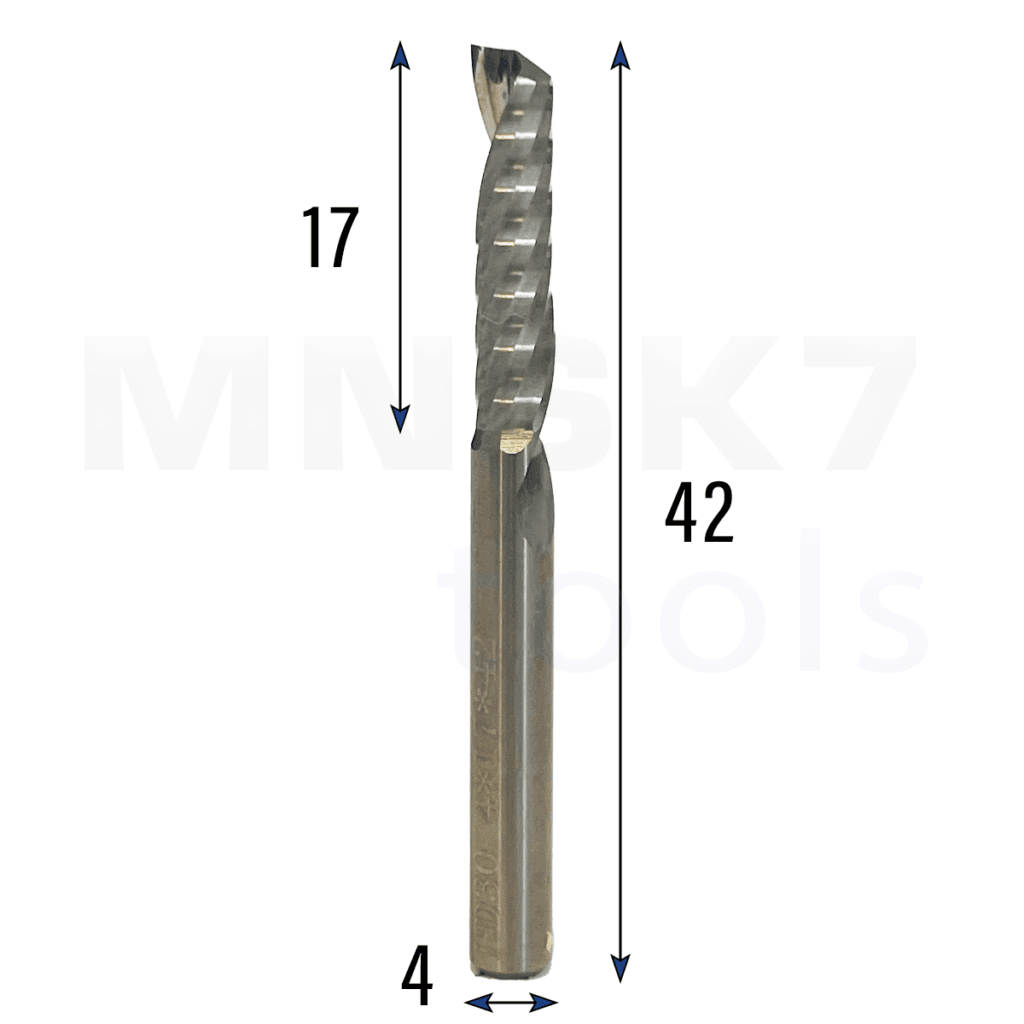
Frez jednopiórowy, oznaczany często jako 1P, ma jedno ostrze i bardzo dużą przestrzeń do odprowadzania wiórów. To jeden z najczęściej wybieranych rodzajów frezów do aluminium na routerach CNC.
Frez 1P sprawdza się szczególnie podczas:
- wycinania konturów;
- wykonywania rowków;
- obróbki kieszeni;
- frezowania cienkich płyt aluminiowych;
- pracy na maszynach o wysokich obrotach i ograniczonym posuwie;
- obróbki tworzyw sztucznych, takich jak PVC, plexi czy poliwęglan.
Duża przestrzeń wiórowa ogranicza ryzyko zapchania narzędzia. Jedno ostrze pozwala również uzyskać właściwą grubość wióra przy stosunkowo niewielkim posuwie maszyny.
Frez jednopiórowy jest dobrym wyborem dla mniejszych frezarek CNC, ploterów oraz wrzecion pracujących z wysoką prędkością obrotową.
Frezy dwu- i trzypiórowe
Frezy dwupiórowe, oznaczane jako 2P, mogą zapewnić większą wydajność oraz dobrą jakość powierzchni, jeśli ich geometria jest przeznaczona do aluminium. Wymagają skutecznego usuwania wiórów i posuwu dobranego do narzędzia.
Najczęściej stosuje się je do:
- obróbki bocznej;
- frezowania konturów;
- wykonywania płytkich kieszeni;
- obróbki wykańczającej;
- pracy na sztywnych maszynach CNC.
Specjalistyczne frezy trzypiórowe do aluminium stosuje się zarówno do wydajnego usuwania materiału, jak i wykańczania. Możliwość rowkowania zależy od konstrukcji frezu i zaleceń producenta; sama liczba ostrzy nie określa dopuszczalnej operacji.
Na ploterze o wysokich obrotach i ograniczonym posuwie do rowkowania często dobiera się frez jednopiórowy. Frezy dwu- i trzypiórowe również mogą wykonywać rowki, jeśli pozwala na to ich geometria, chłodzenie i zalecana strategia.
Frezy VHM do aluminium
Frezy VHM są wykonywane z pełnego węglika spiekanego. Charakteryzują się dużą sztywnością, odpornością na zużycie oraz stabilnością wymiarową.
Ich zalety to:
- możliwość pracy z wysokimi prędkościami obrotowymi;
- dokładne prowadzenie narzędzia;
- długa żywotność przy prawidłowych parametrach;
- dobra jakość krawędzi i powierzchni;
- możliwość precyzyjnej obróbki małych elementów.
Węglik spiekany jest jednak materiałem stosunkowo kruchym. Nadmierne bicie, zbyt duży wysięg, luzy maszyny lub gwałtowne wejście w materiał mogą doprowadzić do wykruszenia ostrza.
Czy powłoka DLC sprawdza się podczas frezowania aluminium?
DLC, czyli Diamond-Like Carbon, to powłoka o bardzo niskim współczynniku tarcia. Jej zastosowanie pomaga ograniczyć przywieranie aluminium do powierzchni frezu.
Frezy z powłoką DLC mogą zapewnić:
- mniejsze tarcie w strefie skrawania;
- ograniczenie powstawania narostu;
- sprawniejsze odprowadzanie wiórów;
- stabilniejszą jakość obrabianej powierzchni;
- zwiększoną odporność narzędzia na zużycie.
Powłoka jest szczególnie przydatna w produkcji seryjnej i podczas długich cykli obróbczych. Nie zastępuje jednak odpowiedniej geometrii ani prawidłowo dobranych parametrów.
Dobrze wykonany, polerowany frez bez powłoki również może skutecznie obrabiać aluminium. Przy wyborze należy więc brać pod uwagę cały układ: materiał narzędzia, geometrię, liczbę ostrzy, powłokę i warunki pracy.
Jak dobrać średnicę frezu?
Dobierz średnicę i długość roboczą
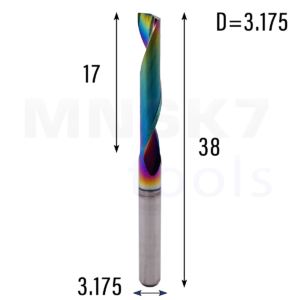
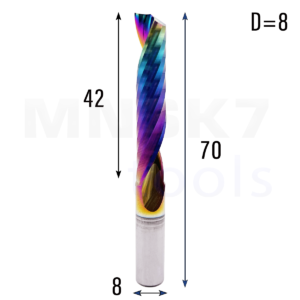
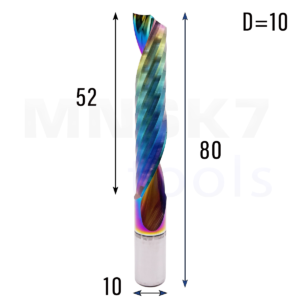
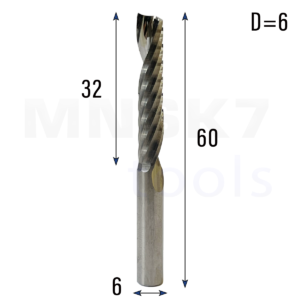
Średnica wpływa na sztywność narzędzia, możliwą głębokość obróbki i poziom szczegółowości.
Frezy o małej średnicy
Frezy o średnicy około 1–3 mm mogą służyć, zależnie od geometrii i zaleceń producenta, do:
- wykonywania drobnych detali;
- frezowania wąskich rowków;
- obróbki niewielkich elementów;
- precyzyjnego wycinania cienkich blach.
Takie narzędzia są bardziej podatne na przeciążenie i bicie. Wymagają stabilnego mocowania oraz ostrożnego doboru głębokości przejścia.
Frezy o średniej średnicy
Frezy 4–6 mm są uniwersalnym rozwiązaniem dla wielu frezarek CNC. Nadają się do wycinania konturów, wykonywania kieszeni i obróbki płyt aluminiowych.
Łączą dobrą sztywność z możliwością wykonywania stosunkowo precyzyjnych detali.
Frezy o większej średnicy
Frezy 8–12 mm i większe umożliwiają wydajne usuwanie materiału oraz obróbkę większych powierzchni. Wymagają jednak odpowiedniej mocy wrzeciona, sztywnej konstrukcji maszyny i stabilnego zamocowania przedmiotu.
Długość części roboczej i wysięg frezu
Część robocza powinna być tylko na tyle długa, na ile wymaga tego głębokość obróbki. Zbyt długi frez lub nadmierny wysięg z oprawki obniża sztywność całego układu.
Może to powodować:
- drgania;
- charakterystyczne fale na powierzchni;
- niedokładność wymiarową;
- szybsze zużycie ostrzy;
- pęknięcie narzędzia.
Należy zachować minimalną długość mocowania zalecaną przez producenta oprawki i frezu oraz możliwie mały wysięg. Zaciska się wyłącznie odpowiednią część trzpienia; część tnąca nie powinna znajdować się wewnątrz tulei ani trzpień opierać się o dno oprawki.
Jak dobrać parametry frezowania aluminium?
Nie istnieją jedne uniwersalne obroty i posuw dla wszystkich frezów. Parametry zależą między innymi od:
- średnicy narzędzia;
- liczby ostrzy;
- gatunku aluminium;
- głębokości i szerokości skrawania;
- mocy wrzeciona;
- sztywności maszyny;
- sposobu chłodzenia i odprowadzania wiórów.
Podstawową zależność można przedstawić wzorem:
Posuw = obroty wrzeciona × liczba ostrzy × posuw na ostrze
Zbyt mały posuw powoduje, że frez zaczyna trzeć o materiał zamiast skutecznie go ciąć. Prowadzi to do wzrostu temperatury i powstawania narostu.
Zbyt duży posuw może przeciążyć krawędź tnącą, wywołać drgania lub doprowadzić do złamania frezu. Parametry początkowe najlepiej dobierać zgodnie z zaleceniami producenta, a następnie korygować je na podstawie dźwięku pracy, wyglądu wióra i jakości powierzchni.
Chłodzenie i usuwanie wiórów
Podczas frezowania aluminium bardzo ważne jest usuwanie wiórów ze strefy obróbki. Ponowne przecinanie już odseparowanych wiórów podnosi temperaturę i pogarsza powierzchnię.
W zależności od maszyny można zastosować:
- nadmuch powietrza;
- chłodzenie mgłą olejową;
- odpowiednią emulsję chłodząco-smarującą;
- system chłodzenia przewidziany przez producenta obrabiarki.
W przypadku lżejszych ploterów CNC często stosuje się nadmuch, który usuwa wióry z rowka. Przy intensywnej obróbce produkcyjnej może być potrzebne dodatkowe smarowanie lub chłodzenie.
Strategie obróbki aluminium na CNC
O trwałości frezu decydują również sposób wejścia w materiał i zaprogramowana ścieżka.
Wejście rampą lub po spirali
Zamiast pionowego zagłębiania frezu warto stosować wejście rampą albo po linii śrubowej. Pozwala to stopniowo zwiększać obciążenie narzędzia i ułatwia usuwanie wiórów.
Pionowe wejście można stosować wyłącznie wtedy, gdy geometria frezu umożliwia skrawanie środkiem.
Obróbka adaptacyjna
Przy usuwaniu większej ilości aluminium dobrze sprawdzają się strategie adaptacyjne lub trochoidalne. Utrzymują one bardziej równomierne obciążenie ostrza niż tradycyjne frezowanie całym przekrojem narzędzia.
Osobny przejazd wykańczający
Pozostawienie niewielkiego naddatku i wykonanie osobnego przejścia wykańczającego może poprawić dokładność wymiarową oraz jakość ścianek. Frez nie powinien wtedy usuwać takiej samej ilości materiału jak podczas obróbki zgrubnej.
Najczęstsze błędy podczas frezowania aluminium
Do najczęściej spotykanych problemów należą:
Zastosowanie frezu o zbyt dużej liczbie ostrzy. Wióry nie mieszczą się w rowkach i blokują narzędzie.
Zbyt mały posuw. Krawędź trze o aluminium, powodując przegrzewanie oraz narost.
Brak usuwania wiórów. Frez ponownie przecina wióry zalegające w rowku.
Nadmierny wysięg narzędzia. Powstają drgania, które pogarszają powierzchnię i skracają żywotność frezu.
Zużyta lub zabrudzona tuleja zaciskowa. Bicie może prowadzić do nierównomiernego obciążenia ostrza.
Zbyt głębokie przejście. Mały frez zostaje przeciążony, zwłaszcza podczas wykonywania pełnego rowka.
Używanie stępionego narzędzia. Zużyty frez pozostawia zadziory, generuje więcej ciepła i wymaga większej siły skrawania.
Jaki frez do aluminium wybrać?
Wybór zależy przede wszystkim od rodzaju operacji i możliwości maszyny.
Do rowków i kieszeni na ploterze warto rozważyć frez jednopiórowy z dużą przestrzenią wiórową. Dopuszczalną głębokość przejścia należy ustalić według danych narzędzia i warunków obróbki.
Do uniwersalnej obróbki na ploterze CNC dobrym rozwiązaniem jest frez VHM 1P.
Do obróbki bocznej i wykańczającej można zastosować frez dwupiórowy.
Do długich cykli produkcyjnych warto rozważyć frez z powłoką DLC.
Do niewielkich detali należy używać krótkiego i sztywnego narzędzia o małej średnicy.
Do intensywnego usuwania materiału potrzebny jest większy frez oraz odpowiednio mocne i sztywne wrzeciono.
W kategorii frezy do aluminium MNSK7 Tools można dobrać narzędzia o różnych średnicach, długościach roboczych i rodzajach wykonania. Przed zakupem warto sprawdzić średnicę tulei zaciskowej, wymaganą głębokość obróbki oraz liczbę ostrzy odpowiednią dla planowanej operacji.
Najczęściej zadawane pytania
Jaki frez jest najlepszy do aluminium?
Na wielu ploterach CNC najlepiej sprawdza się polerowany frez jednopiórowy VHM. Zapewnia dużą przestrzeń na wióry i ogranicza ryzyko zapchania. Na sztywniejszych maszynach, przy skutecznym chłodzeniu, można stosować również frezy dwu- i trzypiórowe.
Czy frezem do stali można obrabiać aluminium?
Jest to możliwe, ale zazwyczaj nie zapewnia optymalnego rezultatu. Frez do stali może mieć zbyt wiele ostrzy, mniejsze rowki wiórowe i geometrię sprzyjającą przyklejaniu się aluminium.
Czy frez jednopiórowy nadaje się do plexi i PVC?
Tak. Duża przestrzeń wiórowa i ostra krawędź sprawiają, że wiele frezów jednopiórowych do aluminium dobrze radzi sobie również z tworzywami sztucznymi. Parametry należy jednak dostosować do konkretnego materiału, aby uniknąć jego topienia.
Czy powłoka jest konieczna?
Nie zawsze. Polerowany frez VHM bez powłoki może skutecznie obrabiać aluminium. Powłoka DLC staje się szczególnie przydatna przy dłuższej pracy, produkcji seryjnej i problemach z przywieraniem materiału.
Dlaczego aluminium przykleja się do frezu?
Najczęstsze przyczyny to stępione ostrze, niewystarczający posuw, nieprawidłowe odprowadzanie wiórów, brak chłodzenia lub zastosowanie frezu o niewłaściwej geometrii.
Podsumowanie
Dobry frez do aluminium powinien mieć ostre krawędzie, odpowiednio dużą przestrzeń wiórową i gładką powierzchnię rowków. Na mniejszych maszynach CNC najczęściej stosuje się frezy jednopiórowe, natomiast frezy dwu- i trzypiórowe mogą być korzystne przy obróbce bocznej, wykańczającej oraz na bardziej wydajnych obrabiarkach.
Równie ważne jak samo narzędzie są właściwy posuw, minimalny wysięg, skuteczne usuwanie wiórów i łagodne wejście w materiał. Prawidłowe połączenie tych elementów pozwala uzyskać czystą powierzchnię, ograniczyć powstawanie zadziorów i wykorzystać pełne możliwości frezu.
W pokazanej ofercie przykłady 1P są przeznaczone do aluminium. Samo oznaczenie 3P nie potwierdza przydatności do metalu: dostępny frez 3P do drewna i MDF należy stosować zgodnie z jego kartą produktu.