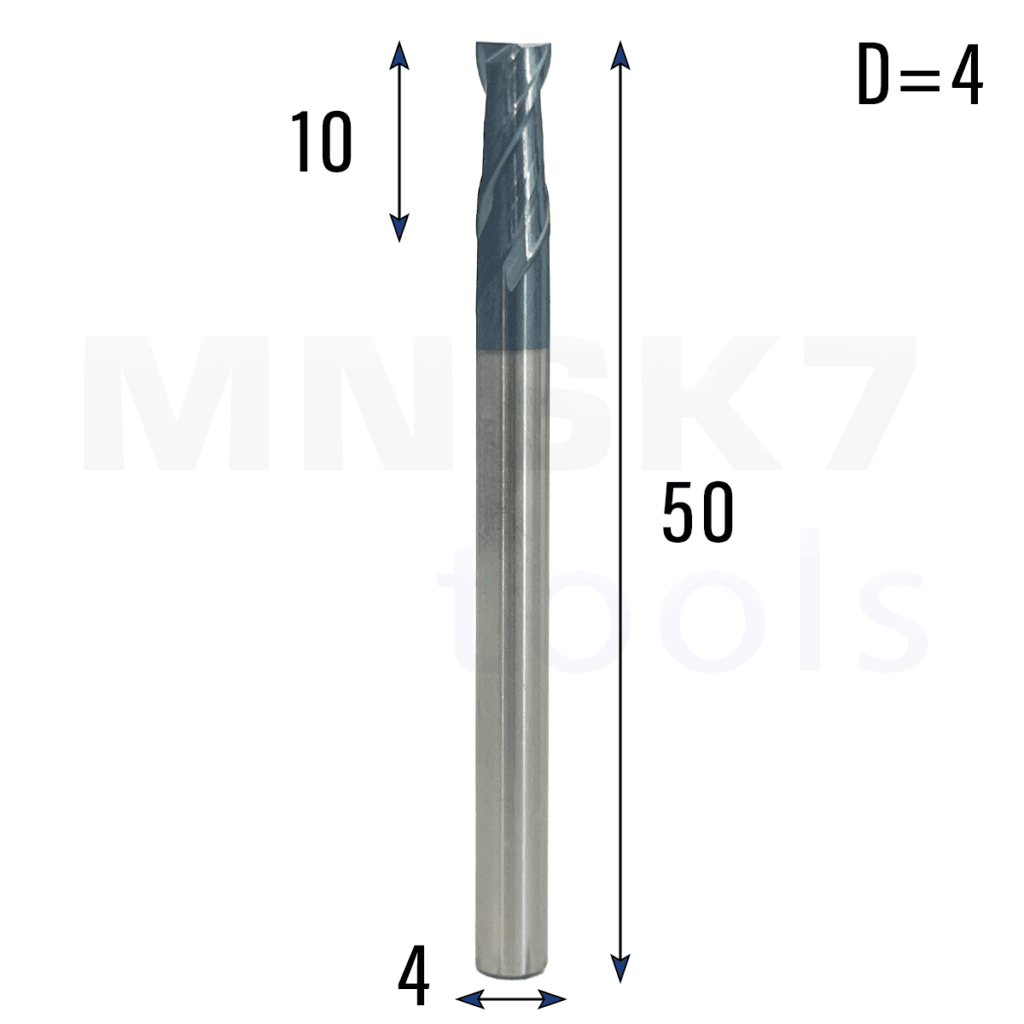
Dobór odpowiedniego frezu ma bezpośredni wpływ na dokładność wymiarową, jakość powierzchni i trwałość narzędzia. Innej geometrii wymagają twarde stale, innej stal nierdzewna, a jeszcze innej miękkie i ciągliwe aluminium.
Porównaj frezy z naszej oferty
Spis treści — wybierz temat
- Czym różnią się frezy do stali i metali nieżelaznych?
- Frezy do obróbki stali
- Frezy do żeliwa
- Frezy do aluminium i jego stopów
- Frezy do mosiądzu, brązu i miedzi
- HSS czy VHM – z jakiego materiału powinien być frez?
- Liczba ostrzy a rodzaj obrabianego metalu
- Powłoki stosowane na frezach do metalu
- Najważniejsze rodzaje frezów do metalu
- Jak dobrać frez do konkretnej operacji?
- Posuw, obroty i chłodzenie
- Najczęstsze błędy przy wyborze frezu do metalu
- Frezy do metalu w ofercie MNSK7 Tools
- Najczęściej zadawane pytania
- Podsumowanie
Nowoczesne frezy do stali stosuje się na frezarkach CNC, centrach obróbczych oraz maszynach konwencjonalnych. Umożliwiają wykonywanie rowków, kieszeni, konturów, otworów i powierzchni o złożonej geometrii.
Nie istnieje jednak jeden uniwersalny frez odpowiedni do wszystkich metali. Aby uzyskać stabilną obróbkę, należy uwzględnić rodzaj materiału, jego twardość, planowaną operację, liczbę ostrzy, powłokę oraz możliwości obrabiarki.
Czym różnią się frezy do stali i metali nieżelaznych?
W praktyce narzędzia do metalu można podzielić na dwie podstawowe grupy:
- frezy do stali, stali nierdzewnej i żeliwa;
- frezy do aluminium, miedzi, mosiądzu, brązu oraz innych metali nieżelaznych.
Podział wynika z odmiennych właściwości obrabianych materiałów. Stal stawia duży opór podczas skrawania i generuje wysoką temperaturę. Aluminium jest znacznie bardziej miękkie, ale jego wióry mogą przyklejać się do ostrzy i blokować rowki frezu.
Frez do stali powinien mieć sztywny rdzeń, wytrzymałe krawędzie tnące oraz powłokę odporną na wysoką temperaturę. Frez do aluminium wymaga natomiast ostrych krawędzi, dużych przestrzeni wiórowych i możliwie gładkiej powierzchni rowków.
Zastosowanie niewłaściwego narzędzia może powodować:
- przegrzewanie frezu;
- przyklejanie się materiału do ostrzy;
- powstawanie zadziorów;
- drgania i nierówną powierzchnię;
- szybkie stępienie lub wykruszenie krawędzi;
- przeciążenie wrzeciona;
- utratę dokładności wymiarowej.
Frezy do obróbki stali
Stal obejmuje dużą grupę materiałów o różnej twardości, składzie i skrawalności. Inaczej zachowuje się stal konstrukcyjna, inaczej stal nierdzewna, a jeszcze inaczej zahartowana stal narzędziowa.
Dlatego przed wyborem frezu należy określić nie tylko nazwę materiału, lecz także jego gatunek i twardość.
Stal konstrukcyjna i niskostopowa
Do popularnych stali konstrukcyjnych można stosować frezy palcowe VHM lub HSS. W obróbce CNC najczęściej wybierane są frezy z węglika spiekanego, ponieważ pozwalają pracować z większą prędkością i zachowują stabilność przy większych obciążeniach.
Typowe zastosowania obejmują:
- frezowanie rowków i kieszeni;
- obróbkę konturów;
- planowanie niewielkich powierzchni;
- wykonywanie otworów i gniazd;
- obróbkę zgrubną i wykańczającą.
W przypadku stabilnej maszyny i prawidłowo dobranego chłodzenia dobrze sprawdzają się frezy trzy- i czteroostrzowe.
Stal nierdzewna
Stal nierdzewna jest materiałem wymagającym. Ma tendencję do umacniania się podczas obróbki, dlatego frez nie powinien trzeć o powierzchnię ani zatrzymywać się w jednym miejscu.
Do stali nierdzewnej warto wybierać frezy charakteryzujące się:
- ostrą, ale odpowiednio wzmocnioną krawędzią;
- geometrią zapewniającą płynne skrawanie;
- powłoką odporną na temperaturę;
- stabilnym odprowadzaniem wiórów;
- możliwie krótką częścią roboczą i niewielkim wysięgiem.
Bardzo ważny jest równomierny posuw. Zbyt mała prędkość przesuwu powoduje tarcie, wzrost temperatury i przyspieszone zużycie ostrza.
Stale narzędziowe i hartowane
Do twardych stali stosuje się przede wszystkim frezy VHM z powłokami przeznaczonymi do pracy w wysokiej temperaturze. Narzędzie musi mieć sztywny rdzeń oraz geometrię ograniczającą ugięcie.
Oznaczenia HRC55, HRC60 lub HRC65 spotykane w nazwach frezów najczęściej informują o maksymalnej twardości obrabianego materiału przewidzianej przez producenta. Nie oznaczają one jednak, że każdy materiał o danej twardości można obrabiać w identyczny sposób.
Przy frezowaniu stali hartowanej szczególnie istotne są:
- sztywność obrabiarki;
- minimalne bicie oprawki;
- mały wysięg narzędzia;
- niewielka szerokość skrawania;
- łagodne wejścia i wyjścia z materiału;
- stabilne obciążenie każdego ostrza.
Frezy do żeliwa
Żeliwo jest kruche i podczas frezowania tworzy krótkie, drobne wióry. Nie wykazuje tak dużej tendencji do przyklejania się do ostrzy jak aluminium, ale może powodować intensywne zużycie ścierne.
Do obróbki żeliwa stosuje się sztywne frezy VHM o mocnych krawędziach. W zależności od gatunku materiału i zaleceń producenta narzędzia obróbka może być prowadzona na sucho lub z odpowiednio dobranym chłodzeniem.
Należy również zadbać o skuteczne usuwanie pyłu i drobnych cząstek powstających podczas pracy.
Frezy do aluminium i jego stopów
Aluminium jest miękkie, lekkie i stosunkowo łatwe w obróbce, ale ma skłonność do tworzenia narostu na krawędzi tnącej. Wióry mogą przyklejać się do frezu, blokować rowki i powodować gwałtowny wzrost temperatury.
Dlatego frezy do aluminium powinny mieć:
- bardzo ostre krawędzie;
- dodatni kąt natarcia;
- duże rowki wiórowe;
- polerowaną powierzchnię rowków;
- jedno, dwa lub trzy ostrza;
- geometrię umożliwiającą szybkie usuwanie wiórów.
Na lżejszych ploterach CNC bardzo często stosuje się frezy jednopiórowe. Jedno ostrze pozostawia dużo miejsca na wióry i pozwala zachować odpowiednią grubość wióra przy wysokich obrotach wrzeciona.
Do obróbki bocznej i wykańczającej można zastosować frezy dwu- lub trzypiórowe, pod warunkiem zapewnienia odpowiedniego posuwu i sprawnego oczyszczania strefy skrawania.
Frezy do mosiądzu, brązu i miedzi
Metale nieżelazne różnią się między sobą właściwościami, dlatego nie zawsze można obrabiać je tym samym frezem i przy takich samych parametrach.
Mosiądz
Mosiądz zazwyczaj tworzy krótkie wióry i obrabia się łatwiej niż czyste aluminium. Do wielu operacji można stosować ostre frezy dwu- lub trzyostrzowe.
Należy jednak kontrolować sposób wejścia frezu w materiał. Zbyt agresywna geometria może powodować wciąganie narzędzia i pogarszać dokładność krawędzi.
Brąz
Skrawalność brązu zależy od jego składu. Niektóre gatunki obrabiają się łatwo, inne są bardziej ścierne i wymagają odpornych na zużycie narzędzi VHM.
Przed rozpoczęciem pracy warto sprawdzić dokładny gatunek stopu i zalecenia dotyczące parametrów obróbki.
Miedź
Czysta miedź jest ciągliwa i może przyklejać się do ostrzy podobnie jak aluminium. Najlepiej sprawdzają się ostre frezy z polerowanymi rowkami i dużą przestrzenią na wióry.
Podczas obróbki miedzi należy unikać tarcia oraz ponownego przecinania wiórów.
HSS czy VHM – z jakiego materiału powinien być frez?
Frezy do metalu wykonuje się najczęściej ze stali szybkotnącej HSS albo pełnego węglika spiekanego VHM.
Frezy HSS
Stal szybkotnąca jest bardziej elastyczna i mniej podatna na wykruszenie pod wpływem drgań. Frezy HSS mogą być dobrym rozwiązaniem do:
- maszyn konwencjonalnych;
- mniej sztywnych frezarek;
- jednostkowej produkcji;
- obróbki stali miękkich;
- pracy z umiarkowanymi prędkościami.
Ich wadą jest mniejsza odporność na temperaturę i szybsze zużycie w porównaniu z frezami VHM.
Frezy VHM
VHM, czyli pełny węglik spiekany, zapewnia wysoką sztywność, odporność na zużycie i możliwość pracy z większymi prędkościami skrawania.
Frezy VHM są szczególnie polecane do:
- frezarek CNC;
- produkcji seryjnej;
- precyzyjnej obróbki;
- twardszych gatunków stali;
- narzędzi o małej średnicy;
- obróbki wykańczającej.
Węglik spiekany jest jednak bardziej kruchy niż HSS. Bicie oprawki, luzy maszyny lub gwałtowne przeciążenie mogą doprowadzić do pęknięcia narzędzia.
Liczba ostrzy a rodzaj obrabianego metalu
Liczba ostrzy wpływa na ilość miejsca przeznaczonego na wióry, możliwy posuw i jakość powierzchni.
| Liczba ostrzy | Typowe zastosowanie | Najważniejsza cecha |
|---|---|---|
| 1 ostrze | Aluminium, tworzywa, głębokie rowki | Bardzo dobre odprowadzanie wiórów |
| 2 ostrza | Aluminium, miedź, mosiądz, rowkowanie | Dobry kompromis między wydajnością a przestrzenią wiórową |
| 3 ostrza | Obróbka uniwersalna i wykańczająca | Większa wydajność przy zachowanym odprowadzaniu wiórów |
| 4 ostrza | Stal, żeliwo, obróbka boczna | Sztywność i wysoka jakość powierzchni |
| 5 i więcej ostrzy | Wydajna obróbka boczna i wykańczająca | Duży posuw przy małej szerokości skrawania |
Większa liczba ostrzy nie zawsze oznacza lepszy rezultat. Podczas wykonywania głębokiego rowka w aluminium frez czteroostrzowy może szybko się zapchać. Z kolei przy wykańczaniu bocznej powierzchni stalowej frez cztero- lub pięcioostrzowy może pracować wydajniej niż model z dwoma ostrzami.
Powłoki stosowane na frezach do metalu
Powłoka zmniejsza zużycie narzędzia, poprawia odporność cieplną i może ograniczać tarcie. Jej rodzaj należy dopasować do obrabianego materiału.
AlTiN i TiAlN
Powłoki przeznaczone do obróbki stali przy podwyższonej temperaturze. Stosuje się je między innymi podczas frezowania stali konstrukcyjnych, stopowych i narzędziowych.
Nie są zazwyczaj pierwszym wyborem do aluminium. Do tego materiału dobiera się powłoki o odpowiednio małym powinowactwie do obrabianego stopu albo polerowane narzędzia bez powłoki, zgodnie z zaleceniami producenta.
TiSiN
Powłoka o dużej twardości i odporności cieplnej, stosowana w narzędziach do obróbki twardych materiałów, stali hartowanych oraz precyzyjnego frezowania 3D.
DLC
Powłoka DLC ma niski współczynnik tarcia i ogranicza przyklejanie się miękkich metali do powierzchni frezu. Jest stosowana przede wszystkim do aluminium, miedzi i innych metali nieżelaznych.
Frezy bez powłoki
Polerowane frezy VHM bez powłoki również mogą bardzo dobrze obrabiać aluminium i miedź. W tym przypadku kluczowe znaczenie mają ostrość krawędzi i gładkość rowków wiórowych.
Najważniejsze rodzaje frezów do metalu
Frezy palcowe
Najbardziej uniwersalna grupa narzędzi. Służą do wykonywania rowków, kieszeni, konturów i obróbki bocznych powierzchni.
Frezy kulowe
Mają zaokrąglone zakończenie i są wykorzystywane do obróbki powierzchni 3D, form, matryc oraz elementów o płynnych przejściach.
Frezy stożkowo-kulowe
Łączą niewielki promień końcówki ze sztywnym, stożkowym rdzeniem. Stosuje się je do precyzyjnej obróbki 3D, głębokich detali, grawerowania i wykonywania form.
Frezy z promieniem naroża
Promień wzmacnia naroże narzędzia i ogranicza ryzyko jego wykruszenia. Takie frezy sprawdzają się w obróbce zgrubnej i wykańczającej stali.
Frezy do fazowania
Służą do wykonywania faz, gratowania krawędzi oraz przygotowywania otworów.
Frezy do gwintowania
Umożliwiają wykonywanie gwintów poprzez interpolację CNC. Jeden frez może często obsługiwać kilka średnic gwintu o tym samym skoku, jeżeli pozwala na to zakres pracy narzędzia.
Jak dobrać frez do konkretnej operacji?
Dobierz średnicę i długość roboczą
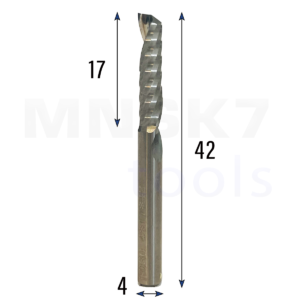
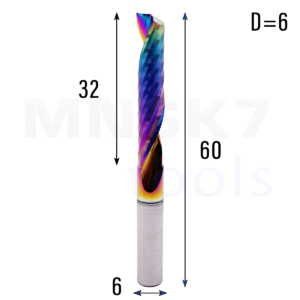
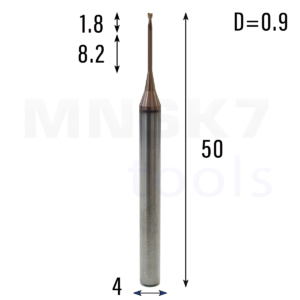
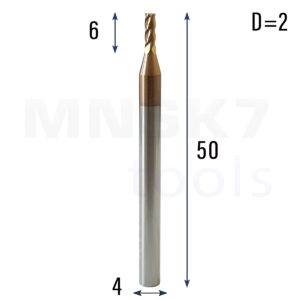
Przed zakupem należy określić:
- rodzaj i twardość materiału;
- typ operacji;
- głębokość oraz szerokość skrawania;
- wymaganą jakość powierzchni;
- średnicę i rodzaj oprawki;
- moc oraz maksymalne obroty wrzeciona;
- sztywność maszyny;
- dostępny sposób chłodzenia.
Do wykonywania pełnych rowków potrzebny jest frez z odpowiednią przestrzenią na wióry. Przy obróbce bocznej można zastosować większą liczbę ostrzy. Do powierzchni 3D należy wybrać frez kulowy lub stożkowo-kulowy.
Długość części roboczej powinna odpowiadać rzeczywistej głębokości obróbki. Zbyt długi frez jest mniej sztywny i bardziej podatny na drgania.
Posuw, obroty i chłodzenie
Parametry obróbki należy dobierać zgodnie z zaleceniami producenta frezu. Uniwersalne wartości nie sprawdzają się dla wszystkich średnic, materiałów i maszyn.
Podstawowa zależność wygląda następująco:
Posuw = obroty wrzeciona × liczba ostrzy × posuw na ostrze
Zbyt mały posuw powoduje tarcie, przegrzewanie i przyspieszone zużycie krawędzi. Zbyt duży może przeciążyć frez, wywołać drgania lub doprowadzić do jego złamania.
W zależności od materiału i rodzaju operacji stosuje się:
- emulsję chłodząco-smarującą;
- chłodzenie olejowe;
- mgłę olejową;
- nadmuch powietrza;
- obróbkę na sucho, jeśli dopuszcza ją producent narzędzia.
Szczególnie podczas obróbki aluminium ważne jest skuteczne usuwanie wiórów. W przypadku stali chłodzenie pomaga kontrolować temperaturę i stabilizować warunki pracy ostrza.
Najczęstsze błędy przy wyborze frezu do metalu
Stosowanie jednego frezu do wszystkich materiałów. Geometria odpowiednia do stali nie musi sprawdzić się w aluminium.
Ignorowanie twardości materiału. Frez przeznaczony do miękkiej stali może szybko zużyć się podczas obróbki stali hartowanej.
Zbyt duża liczba ostrzy do głębokiego rowkowania. Brak miejsca na wióry prowadzi do zapchania narzędzia.
Nadmierny wysięg frezu. Zmniejsza sztywność i powoduje drgania.
Nieprawidłowa tuleja zaciskowa. Zużyta lub zabrudzona tuleja zwiększa bicie i nierównomiernie obciąża ostrza.
Zbyt mały posuw. Frez zaczyna trzeć o materiał zamiast go ciąć.
Brak odpowiedniego chłodzenia. Może prowadzić do przegrzania narzędzia i pogorszenia jakości powierzchni.
Pionowe zagłębianie nieodpowiednim frezem. Nie każdy frez ma geometrię umożliwiającą skrawanie środkiem.
Frezy do metalu w ofercie MNSK7 Tools
Wybierając frez, warto kierować się nie tylko jego średnicą, lecz także przeznaczeniem, liczbą ostrzy, długością części roboczej, materiałem wykonania i rodzajem powłoki.
W kategorii frezy do stali MNSK7 Tools dostępne są narzędzia przeznaczone do różnych operacji frezarskich – od wykonywania rowków i konturów po precyzyjną obróbkę 3D. Oferta obejmuje frezy o różnych średnicach, długościach oraz geometriach, dzięki czemu można dopasować narzędzie do materiału i możliwości obrabiarki.
Do aluminium oraz stopów lekkich należy wybierać frezy o odpowiednio dużej przestrzeni wiórowej i geometrii ograniczającej przywieranie materiału.
Najczęściej zadawane pytania
Jaki frez wybrać do stali?
Do większości operacji CNC w stali konstrukcyjnej stosuje się frezy VHM z trzema lub czterema ostrzami. Dokładny wybór zależy jednak od twardości stali, rodzaju operacji i sztywności maszyny.
Czy frezem do stali można obrabiać aluminium?
Technicznie jest to możliwe, ale zazwyczaj nie jest optymalne. Frez do stali może mieć zbyt dużo ostrzy i zbyt małe rowki wiórowe, co zwiększa ryzyko zapychania i przyklejania się aluminium.
Jaki frez zastosować do stali nierdzewnej?
Najlepiej wybrać frez VHM o geometrii przeznaczonej do stali nierdzewnej oraz z powłoką odporną na temperaturę. Należy utrzymywać równomierny posuw i unikać tarcia narzędzia o materiał.
Co oznacza HRC55 lub HRC65 w nazwie frezu?
Oznaczenie najczęściej wskazuje zakres twardości obrabianego materiału przewidziany przez producenta. Przed rozpoczęciem pracy należy sprawdzić opis konkretnego narzędzia i zalecane parametry.
Ile ostrzy powinien mieć frez do metalu?
Do aluminium i głębokich rowków najczęściej wybiera się jedno lub dwa ostrza. Do stali i obróbki bocznej często stosuje się trzy albo cztery ostrza. Większa liczba ostrzy sprawdza się głównie w wydajnej obróbce wykańczającej.
Podsumowanie
Prawidłowy dobór frezu do metalu wymaga uwzględnienia właściwości obrabianego materiału. Stal potrzebuje sztywnego narzędzia o wytrzymałej krawędzi i odpowiedniej odporności cieplnej. Aluminium, miedź oraz inne metale nieżelazne wymagają ostrej geometrii i skutecznego odprowadzania wiórów.
Dopasowanie materiału frezu, liczby ostrzy, powłoki i parametrów pracy pozwala uzyskać czystą powierzchnię, stabilne wymiary i dłuższą żywotność narzędzia. Równie ważne są właściwe mocowanie, minimalny wysięg oraz chłodzenie dostosowane do konkretnej operacji.