Liczba ostrzy frezu jest jednym z najważniejszych parametrów narzędzia. Wpływa na odprowadzanie wiórów, sztywność narzędzia, możliwą prędkość posuwu oraz jakość uzyskiwanej powierzchni. Dlatego przed zakupem warto wiedzieć, czym różnią się frezy jednopiórowe, dwupiórowe, trzypiórowe i czteropiórowe.
Porównaj frezy z naszej oferty
Spis treści — wybierz temat
- Co oznaczają symbole 1P, 2P, 3P i 4P?
- Jak liczba ostrzy wpływa na pracę frezu?
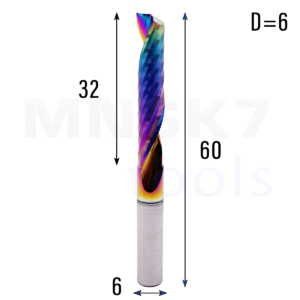
- Frezy jednopiórowe 1P
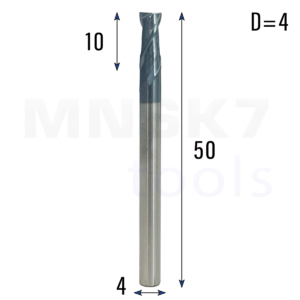
- Frezy dwupiórowe 2P
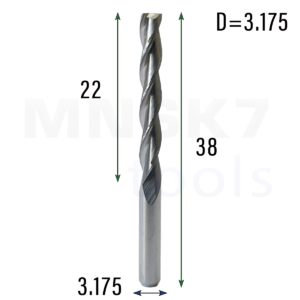
- Frezy trzypiórowe 3P
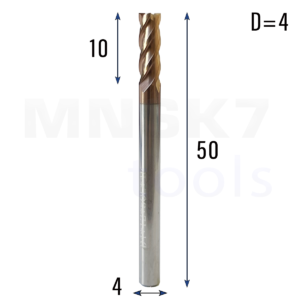
- Frezy czteropiórowe 4P
- Frezy z pięcioma i większą liczbą ostrzy
- Porównanie frezów według liczby ostrzy
- Liczba ostrzy a obrabiany materiał
- Liczba ostrzy a rodzaj operacji
- Jak zmienić parametry po zastosowaniu frezu z inną liczbą ostrzy?
- Najczęstsze błędy przy wyborze liczby ostrzy
- Jak wybrać odpowiedni frez?
- Frezy 1P, 2P, 3P i 4P w MNSK7 Tools
- Najczęściej zadawane pytania
- Podsumowanie
Nie można przyjąć prostej zasady, że większa liczba ostrzy zawsze oznacza lepszy frez. Narzędzie należy dobrać do obrabianego materiału, rodzaju operacji, parametrów maszyny i sposobu odprowadzania wiórów.
W przypadku aluminium lub tworzyw często najlepiej sprawdza się frez 1P albo 2P. Do stali i obróbki wykańczającej można natomiast zastosować frez z trzema, czterema lub większą liczbą ostrzy.
Co oznaczają symbole 1P, 2P, 3P i 4P?
Litera „P” stosowana w nazwach frezów oznacza liczbę piór, czyli aktywnych krawędzi tnących rozmieszczonych wokół części roboczej.
Najczęściej spotykane oznaczenia to:
- 1P – frez jednopiórowy, mający jedno ostrze;
- 2P – frez dwupiórowy, wyposażony w dwa ostrza;
- 3P – frez trzypiórowy;
- 4P – frez czteropiórowy;
- 5P, 6P i więcej – frezy wieloostrzowe przeznaczone głównie do specjalistycznej lub wydajnej obróbki.
W dokumentacji technicznej można również spotkać oznaczenia Z1, Z2, Z3 lub Z4. Litera „Z” oznacza w tym przypadku liczbę zębów. Przykładowo Z2 odpowiada frezowi 2P.
Liczba piór jest najczęściej równa liczbie spiralnych rowków wiórowych. Każdy rowek zapewnia miejsce na wióry powstające podczas przejścia kolejnej krawędzi tnącej.
Jak liczba ostrzy wpływa na pracę frezu?
Zmiana liczby ostrzy wpływa jednocześnie na kilka właściwości narzędzia.
Przestrzeń na wióry
Im mniej ostrzy, tym więcej miejsca pozostaje pomiędzy nimi. Frez jednopiórowy ma bardzo duży rowek wiórowy, dlatego dobrze radzi sobie z długimi lub lepkimi wiórami powstającymi podczas obróbki aluminium, tworzyw sztucznych i miękkiego drewna.
Wraz ze wzrostem liczby ostrzy przestrzeń na wióry staje się mniejsza. Z tego powodu frezy cztero- i wieloostrzowe wymagają odpowiedniego zastosowania oraz skutecznego oczyszczania strefy skrawania.
Sztywność narzędzia
Większa liczba ostrzy pozwala zazwyczaj zastosować grubszy rdzeń. Dzięki temu frez jest sztywniejszy, mniej podatny na ugięcie i może stabilniej pracować w twardszych materiałach.
Frezy z jednym lub dwoma ostrzami mają większe rowki wiórowe, a przez to mniejszy przekrój rdzenia. Ma to szczególne znaczenie przy małych średnicach, dużym wysięgu i wysokich obciążeniach.
Posuw roboczy
Przy zachowaniu takiego samego posuwu na ostrze frez z większą liczbą piór może pracować z większym całkowitym posuwem.
Zależność można przedstawić wzorem:
Posuw = obroty wrzeciona × liczba ostrzy × posuw na ostrze
Oznacza to, że po zmianie frezu z 1P na 2P nie należy automatycznie pozostawiać takiego samego posuwu. W przeciwnym razie każde ostrze będzie usuwało cieńszą warstwę materiału, co może prowadzić do tarcia i przegrzewania.
Jakość powierzchni
Większa liczba ostrzy oznacza częstszy kontakt krawędzi tnących z materiałem. Przy prawidłowych parametrach może to zapewnić bardziej równą i gładszą powierzchnię.
Nie oznacza to jednak, że frez czteropiórowy zawsze pozostawi lepszą krawędź niż jednopiórowy. Jeżeli rowki zostaną zapchane wiórami, jakość obróbki gwałtownie się pogorszy.
Frezy jednopiórowe 1P
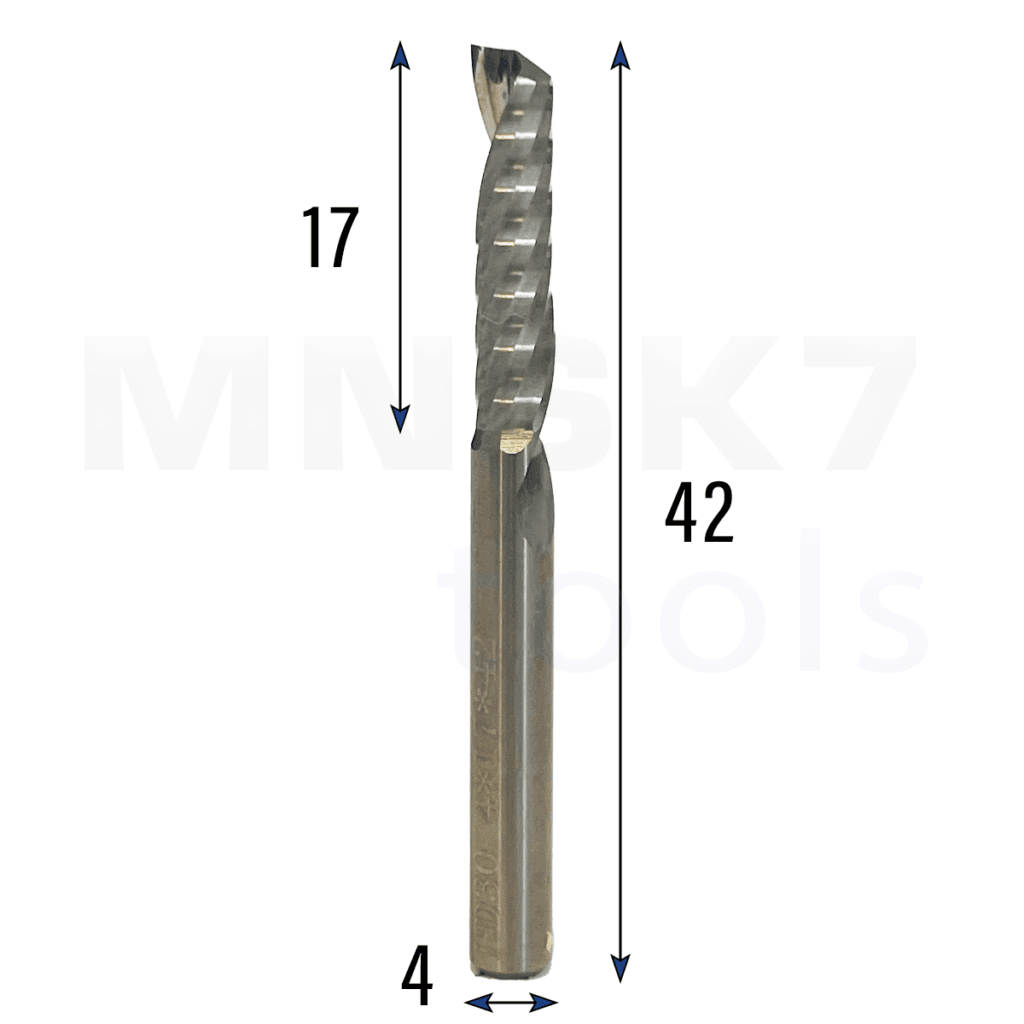
Frez 1P ma jedno ostrze i największą przestrzeń do odprowadzania wiórów. Jest popularnym wyborem do szybkiej obróbki materiałów miękkich, ciągliwych lub podatnych na topienie.
Zastosowanie frezów 1P
Frezy jednopiórowe najczęściej stosuje się do:
- aluminium i miękkich stopów;
- PVC, plexi i poliwęglanu;
- tworzyw konstrukcyjnych;
- drewna miękkiego;
- MDF i innych materiałów drewnopochodnych;
- głębokich rowków i kieszeni;
- obróbki na ploterach CNC z wysokoobrotowym wrzecionem.
Duży rowek skutecznie usuwa wióry i ogranicza ich ponowne przecinanie. W przypadku tworzyw sztucznych pomaga to zmniejszyć ryzyko topienia materiału.
Frez jednopiórowy pozwala również uzyskać odpowiednią grubość wióra przy stosunkowo niewielkim posuwie. Jest to przydatne na mniejszych maszynach, które pracują z wysokimi obrotami, ale nie osiągają bardzo dużych prędkości przesuwu.
Zalety frezów 1P
- bardzo dobre odprowadzanie wiórów;
- mniejsze ryzyko zapchania rowka;
- dobra praca przy wysokich obrotach;
- możliwość wykonywania głębokich rowków;
- przydatność do aluminium i tworzyw sztucznych.
Ograniczenia frezów 1P
Jedno ostrze może pozostawiać bardziej widoczny ślad niż narzędzie wieloostrzowe. Frez ma również mniejszy rdzeń, dlatego może być bardziej podatny na ugięcie przy dużym wysięgu.
Nie jest to zazwyczaj pierwszy wybór do intensywnej obróbki twardej stali.
Frezy dwupiórowe 2P
Frez 2P stanowi uniwersalny kompromis pomiędzy odprowadzaniem wiórów, sztywnością i jakością powierzchni. Dwa ostrza pracują naprzemiennie, dzięki czemu obciążenie narzędzia jest bardziej równomierne niż w przypadku frezu jednopiórowego.
Zastosowanie frezów 2P
Frezy dwupiórowe można stosować do:
- drewna miękkiego i twardego;
- sklejki, MDF i płyt drewnopochodnych;
- aluminium i metali nieżelaznych;
- tworzyw sztucznych;
- materiałów kompozytowych;
- rowków, kieszeni i obróbki konturowej;
- obróbki zgrubnej i półwykańczającej.
Dwa rowki nadal zapewniają dobre odprowadzanie wiórów, a większy rdzeń poprawia sztywność narzędzia.
W przypadku frezowania pełnym przekrojem frez 2P jest często bezpieczniejszym rozwiązaniem niż narzędzie z czterema ostrzami.
Zalety frezów 2P
- uniwersalne zastosowanie;
- dobre odprowadzanie wiórów;
- większa sztywność niż w przypadku 1P;
- dobra jakość powierzchni;
- możliwość rowkowania i obróbki bocznej.
Ograniczenia frezów 2P
Przy tej samej prędkości obrotowej frez 2P wymaga większego posuwu niż frez 1P, jeśli chcemy zachować taką samą grubość wióra. Na maszynie o ograniczonej prędkości przesuwu może to prowadzić do zbyt cienkiego wióra i przegrzewania narzędzia.
Frezy trzypiórowe 3P
Frez 3P łączy większą sztywność i wydajność z nadal użyteczną przestrzenią wiórową. Jest często stosowany do obróbki półwykańczającej oraz wykańczającej.
Zastosowanie frezów 3P
Frezy trzypiórowe sprawdzają się podczas:
- obróbki twardszego drewna;
- frezowania tworzyw konstrukcyjnych;
- obróbki aluminium na sztywnych maszynach;
- frezowania stali i metali nieżelaznych;
- obróbki bocznej;
- wykonywania płytkich rowków;
- przejść półwykańczających i wykańczających.
Trzy ostrza pozwalają zwiększyć całkowity posuw i uzyskać bardziej równomierną powierzchnię. Jednocześnie przestrzeń na wióry jest mniejsza niż w przypadku frezów 1P i 2P.
Zalety frezów 3P
- większa sztywność;
- dobra jakość powierzchni;
- możliwość pracy z wyższym posuwem;
- mniejsze drgania przy stabilnych parametrach;
- kompromis między wydajnością i odprowadzaniem wiórów.
Ograniczenia frezów 3P
Frez trzypiórowy nie zawsze będzie odpowiedni do głębokiego rowkowania w materiałach wytwarzających długie wióry. W takiej sytuacji należy ograniczyć szerokość skrawania lub zastosować skuteczny nadmuch albo chłodzenie.
Frezy czteropiórowe 4P
Frezy 4P mają cztery krawędzie tnące oraz stosunkowo duży i sztywny rdzeń. Stosuje się je głównie do obróbki metali, twardych materiałów i przejść wykańczających.
Zastosowanie frezów 4P
Frezy czteropiórowe są wykorzystywane do:
- stali konstrukcyjnej;
- stali stopowej i narzędziowej;
- stali nierdzewnej;
- żeliwa;
- twardszych stopów metali;
- obróbki bocznych powierzchni;
- frezowania wykańczającego;
- pracy z niewielką szerokością skrawania.
Większa liczba ostrzy pozwala uzyskać wysoki posuw całkowity i równomierny kontakt z materiałem. Sztywny rdzeń ogranicza ugięcie, co poprawia stabilność wymiarową.
Zalety frezów 4P
- duża sztywność;
- stabilna obróbka twardych materiałów;
- wysoka wydajność przy obróbce bocznej;
- dobra jakość powierzchni;
- mniejsze ugięcie narzędzia.
Ograniczenia frezów 4P
Małe rowki wiórowe utrudniają wykonywanie głębokich rowków, szczególnie w aluminium, tworzywach i miękkim drewnie. Jeżeli wióry nie są skutecznie usuwane, mogą ponownie trafiać pod ostrza i doprowadzić do przegrzania lub uszkodzenia frezu.
Frezy z pięcioma i większą liczbą ostrzy
Frezy 5P, 6P i wieloostrzowe są stosowane przede wszystkim do wydajnej obróbki bocznej oraz wykańczania metali. Duża liczba krawędzi umożliwia zwiększenie posuwu przy zachowaniu niewielkiego obciążenia pojedynczego ostrza.
Sprawdzają się między innymi podczas:
- wykańczania ścianek;
- frezowania stali twardych;
- obróbki z małą szerokością skrawania;
- frezowania dynamicznego;
- produkcji seryjnej na sztywnych obrabiarkach.
Nie są natomiast optymalnym wyborem do głębokich rowków i materiałów tworzących duże, długie wióry.
Porównanie frezów według liczby ostrzy
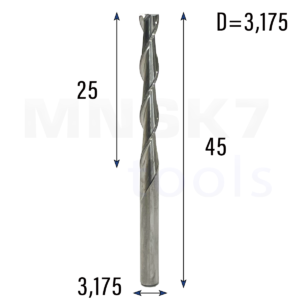
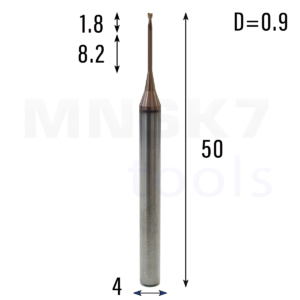
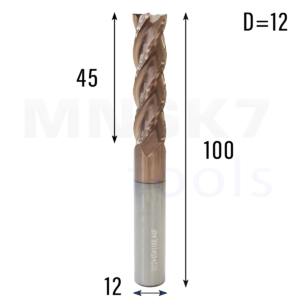
Dobierz średnicę i długość roboczą
| Rodzaj frezu | Odprowadzanie wiórów | Sztywność | Typowe materiały | Typowe zastosowanie |
|---|---|---|---|---|
| 1P | Bardzo dobre | Mniejsza | Aluminium, tworzywa, miękkie drewno | Rowki, kieszenie, szybki odbiór wiórów |
| 2P | Dobre | Średnia | Drewno, aluminium, tworzywa, kompozyty | Obróbka uniwersalna i konturowa |
| 3P | Średnie | Duża | Twarde drewno, aluminium, stal | Obróbka półwykańczająca i wykańczająca |
| 4P | Ograniczone przy pełnym rowku | Bardzo duża | Stal, żeliwo, twarde stopy | Obróbka boczna i wykańczająca |
| 5P i więcej | Mała przestrzeń wiórowa | Bardzo duża | Stal i twarde materiały | Wydajna obróbka bokiem frezu |
Tabela przedstawia ogólne zastosowania. Ostateczny wybór zależy również od geometrii narzędzia, kąta spirali, średnicy, powłoki i parametrów maszyny.
Liczba ostrzy a obrabiany materiał
Drewno i materiały drewnopochodne
Do miękkiego drewna oraz operacji generujących dużą ilość wiórów często wybiera się frezy 1P lub 2P. Do twardego drewna i obróbki wykańczającej można zastosować frezy 2P lub 3P.
Podczas obróbki sklejki i materiałów laminowanych ważny jest również kierunek spirali. Frezy kompresyjne łączą spiralę górną i dolną, zapewniając czyste krawędzie po obu stronach płyty.
Aluminium
Do rowkowania aluminium najczęściej stosuje się frezy jedno- lub dwupiórowe z polerowanymi rowkami. Zapewniają one wystarczająco dużo miejsca na lepkie wióry.
Frez 3P może być dobrym wyborem do obróbki bocznej i wykańczającej na sztywnej maszynie. Modele 4P stosuje się w aluminium tylko wtedy, gdy strategia obróbki i system chłodzenia zapewniają skuteczne usuwanie wiórów.
Tworzywa sztuczne
Plexi, PVC i poliwęglan często obrabia się frezami 1P. Duży rowek szybko usuwa wióry, ograniczając ich nagrzewanie i topienie.
Przy frezach wieloostrzowych zbyt mały posuw może doprowadzić do tarcia i nadmiernego wzrostu temperatury.
Stal
Do stali najczęściej stosuje się frezy 3P, 4P lub wieloostrzowe. Większy rdzeń poprawia sztywność, a dodatkowe krawędzie pozwalają zwiększyć wydajność obróbki.
Wykonywanie pełnych rowków może jednak wymagać frezu o mniejszej liczbie ostrzy lub specjalnej geometrii łamacza wióra.
Liczba ostrzy a rodzaj operacji
Wybierając frez, należy uwzględnić również sposób jego pracy.
Frezowanie pełnego rowka
Podczas wykonywania rowka frez jest otoczony materiałem z obu stron. Powstające wióry mają ograniczoną drogę wyjścia, dlatego najlepiej sprawdzają się narzędzia z mniejszą liczbą ostrzy.
Najczęściej wybiera się frezy 1P lub 2P, a w przypadku stali także specjalnie zaprojektowane modele 3P.
Obróbka boczna
Podczas obróbki bokiem frezu wióry mają więcej miejsca na opuszczenie strefy skrawania. Można wtedy zastosować narzędzia 3P, 4P lub wieloostrzowe.
Obróbka zgrubna
W obróbce zgrubnej najważniejsze jest sprawne usuwanie dużej ilości materiału. Frezy z mniejszą liczbą ostrzy lub specjalną geometrią zgrubną zapewniają więcej miejsca na wióry.
Obróbka wykańczająca
Do przejścia wykańczającego często wybiera się frezy z większą liczbą ostrzy. Przy niewielkiej ilości usuwanego materiału pozwalają uzyskać równą powierzchnię i zwiększyć całkowity posuw.
Jak zmienić parametry po zastosowaniu frezu z inną liczbą ostrzy?
Zmiana liczby ostrzy wymaga ponownego obliczenia posuwu. Jeżeli frez 1P zostanie zastąpiony modelem 2P, pozostawienie tych samych obrotów i posuwu zmniejszy grubość wióra o połowę.
Może to spowodować:
- tarcie zamiast skrawania;
- przegrzewanie narzędzia;
- przypalanie drewna;
- topienie tworzywa;
- przyklejanie się aluminium;
- przyspieszone zużycie krawędzi.
Parametry należy dobierać na podstawie zalecanego posuwu na ostrze, średnicy frezu, materiału oraz warunków pracy maszyny.
Najczęstsze błędy przy wyborze liczby ostrzy
Wybór frezu 4P do głębokiego rowka w aluminium. Małe rowki mogą szybko zostać zapchane wiórami.
Zastosowanie frezu 1P do intensywnej obróbki twardej stali. Narzędzie może mieć niewystarczającą sztywność.
Brak zmiany posuwu po zmianie liczby ostrzy. Prowadzi to do nieprawidłowej grubości wióra.
Wybór liczby ostrzy wyłącznie według jakości powierzchni. Więcej krawędzi nie pomoże, jeśli frez nie odprowadza wiórów.
Nadmierny wysięg narzędzia. Nawet sztywny frez wieloostrzowy może zacząć drgać, jeżeli jest zamocowany zbyt daleko od oprawki.
Ignorowanie możliwości maszyny. Frez z większą liczbą ostrzy wymaga odpowiednio wysokiego posuwu.
Jak wybrać odpowiedni frez?
Przed wyborem frezu należy odpowiedzieć na kilka pytań:
Jaki materiał będzie obrabiany?
Czy będzie wykonywany pełny rowek, kieszeń czy obróbka boczna?
Czy najważniejsza jest wydajność, czy jakość powierzchni?
Jakie obroty i posuw może osiągnąć maszyna?
Czy dostępne jest chłodzenie, nadmuch lub odciąg wiórów?
Jaka sztywność i średnica narzędzia są potrzebne?
Jeżeli priorytetem jest odprowadzanie wiórów, należy wybrać mniejszą liczbę ostrzy. Jeśli ważniejsza jest sztywność, wydajność obróbki bocznej i gładkość powierzchni, lepszym rozwiązaniem może być frez trzy-, cztero- lub wieloostrzowy.
Frezy 1P, 2P, 3P i 4P w MNSK7 Tools
W sklepie MNSK7 Tools dostępne są frezy do drewna, aluminium, tworzyw, kompozytów i metalu. Oferta obejmuje modele jednopiórowe, dwupiórowe, trzypiórowe, czteropiórowe oraz frezy o specjalnej geometrii.
Podczas wyboru należy zwrócić uwagę nie tylko na liczbę ostrzy, ale również na:
- średnicę części roboczej;
- długość roboczą i całkowitą;
- średnicę trzpienia;
- kierunek spirali;
- materiał wykonania;
- rodzaj powłoki;
- przeznaczenie narzędzia.
Prawidłowe połączenie tych parametrów pozwala uzyskać stabilną obróbkę i wykorzystać możliwości frezarki CNC.
Najczęściej zadawane pytania
Jaka liczba ostrzy jest najbardziej uniwersalna?
Frez 2P jest często uznawany za rozwiązanie uniwersalne. Zapewnia dobre odprowadzanie wiórów i wystarczającą sztywność do obróbki wielu rodzajów drewna, tworzyw i metali nieżelaznych.
Jaki frez wybrać do aluminium?
Na ploterach często wybiera się frez 1P lub 2P. Specjalistyczny model 3P do aluminium także może służyć do rowkowania i kieszeni, jeśli producent przewidział taką pracę, a maszyna zapewnia właściwe parametry i usuwanie wiórów.
Jaki frez będzie odpowiedni do drewna?
Do miękkiego drewna i szybkiego usuwania materiału dobrze nadają się frezy 1P lub 2P. Do twardego drewna i gładszego wykończenia można zastosować frezy 2P lub 3P.
Ile ostrzy powinien mieć frez do stali?
Do stali często stosuje się frezy z trzema lub czterema ostrzami. Przy obróbce bocznej i wykańczającej można wykorzystać także modele pięcio- lub sześcioostrzowe.
Czy większa liczba ostrzy oznacza lepszą powierzchnię?
Nie zawsze. Więcej ostrzy może poprawić jakość powierzchni, ale tylko wtedy, gdy wióry są skutecznie usuwane, a posuw został dostosowany do liczby krawędzi tnących.
Podsumowanie
Liczba ostrzy wpływa na odprowadzanie wiórów, sztywność frezu, możliwy posuw i jakość obrabianej powierzchni. Frezy 1P i 2P zapewniają dużą przestrzeń wiórową, dlatego dobrze sprawdzają się w aluminium, tworzywach, drewnie oraz podczas wykonywania rowków.
Frezy 3P i 4P są sztywniejsze i umożliwiają wydajną obróbkę boczną oraz wykańczającą. Narzędzia z pięcioma lub większą liczbą ostrzy stosuje się głównie do metali i zaawansowanych strategii frezowania.
Najlepszy frez to nie ten, który ma najwięcej ostrzy, lecz ten, którego geometria odpowiada materiałowi, operacji i możliwościom konkretnej maszyny.